
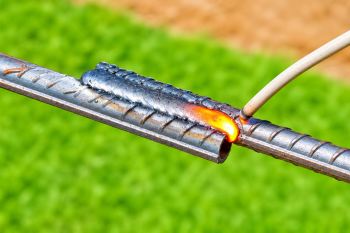
جوشکاری حرفه ای تنها به ایجاد یک جوش صاف و زیبا محدود نمی شود، بلکه استحکام و کیفیت اتصال اهمیت بیشتری دارد. رعایت استانداردهای بین المللی جوشکاری، انتخاب الکترود مناسب، آماده سازی صحیح قطعات و تنظیم آمپر دستگاه جوش از عوامل مهم در ایجاد اتصالات مقاوم هستند. آشنایی با این اصول به کاهش عیوب جوشکاری و افزایش کیفیت نهایی کار کمک می کند.
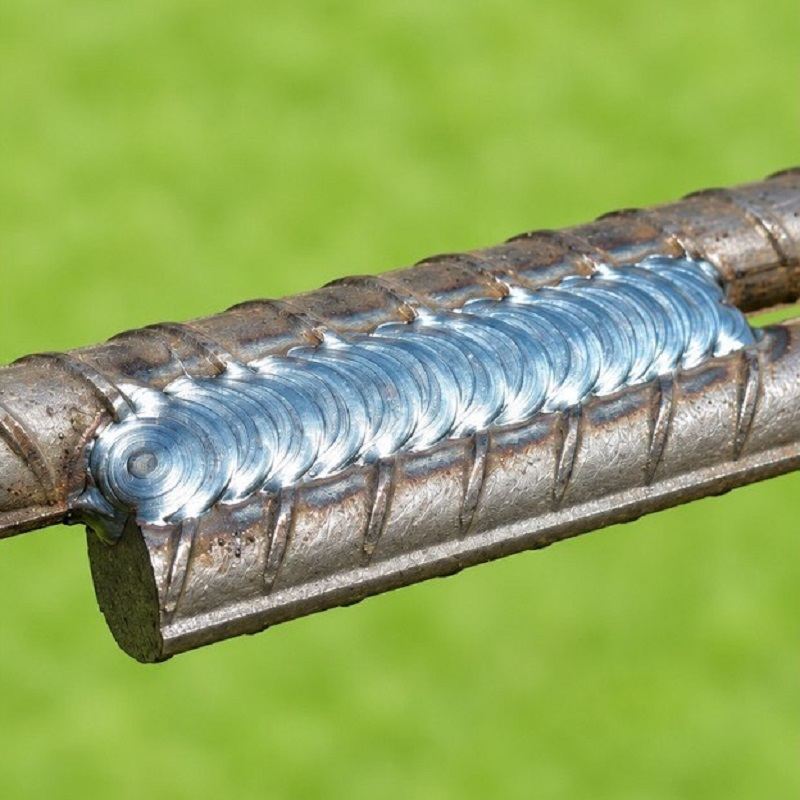
۱. رعایت استانداردهای بین المللی جوشکاری
استانداردهای AWS (انجمن جوشکاری آمریکا) و ISO (سازمان بین المللی استانداردسازی) الزامات مشخصی برای اجرای جوشکاری دارند. انتخاب استاندارد مناسب به نوع پروژه، جنس قطعات و شرایط اتصال بستگی دارد. بنابراین، پیش از شروع کار باید دستورالعمل جوشکاری یا WPS بررسی شود؛ زیرا تمام اتصالات به روش و شرایط یکسانی نیاز ندارند.
۲. آماده سازی صحیح قطعات قبل از جوشکاری
تمیز بودن سطح فلز از آلودگی، زنگ زدگی و چربی تأثیر زیادی بر کیفیت جوش دارد. برای آماده سازی اتصال باید نکات زیر رعایت شوند:
-
پخ زنی لبه ها: برای دسترسی بهتر به ریشه اتصال و اجرای صحیح جوش.
-
تنظیم فاصله ریشه: فاصله میان قطعات باید مطابق طراحی و دستورالعمل جوشکاری باشد.
-
اجرای خال جوش: برای ثابت نگه داشتن قطعات و جلوگیری از جابه جایی آن ها هنگام جوشکاری.
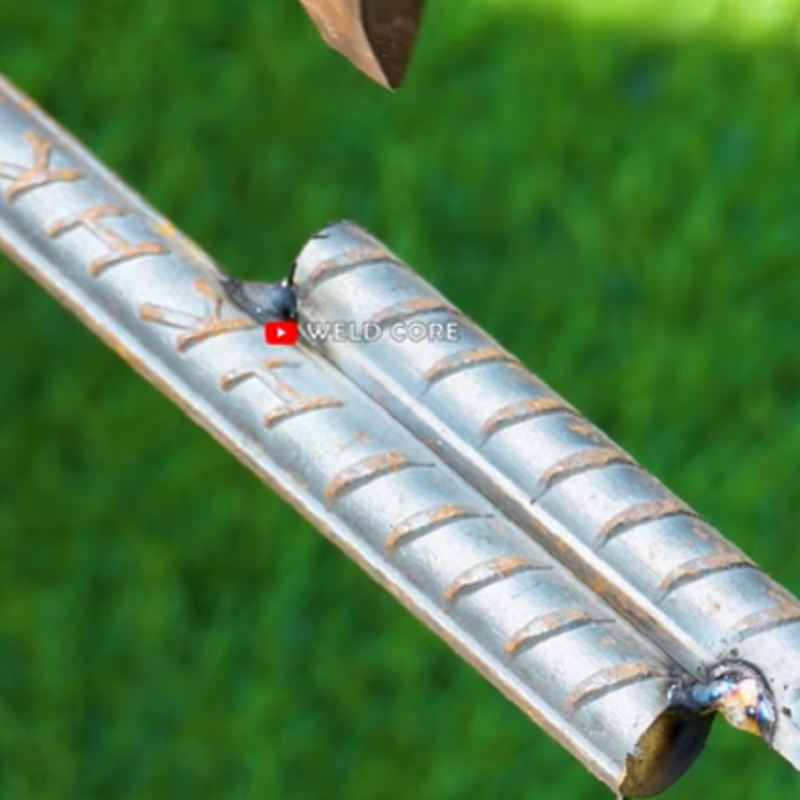
آماده سازی نامناسب می تواند از همان ابتدای کار باعث ایجاد عیوب در اتصال شود.
۳. انتخاب الکترود مناسب و تنظیم آمپر
انتخاب الکترود جوشکاری باید براساس جنس فلز پایه و الزامات اتصال انجام شود. دو الکترود پرکاربرد عبارت اند از:
-
الکترود E6013: مناسب برای تمرین های اولیه و بسیاری از جوشکاری های عمومی.
-
الکترود E7018: الکترود کم هیدروژن که در پروژه هایی با الزامات فنی مشخص کاربرد دارد.
قطر الکترود نیز باید متناسب با شرایط اتصال انتخاب شود. همچنین شدت جریان یا آمپر دستگاه جوش باید براساس نوع و قطر الکترود و دستورالعمل جوشکاری تنظیم شود.
۴. کنترل قوس الکتریکی و حرکت الکترود
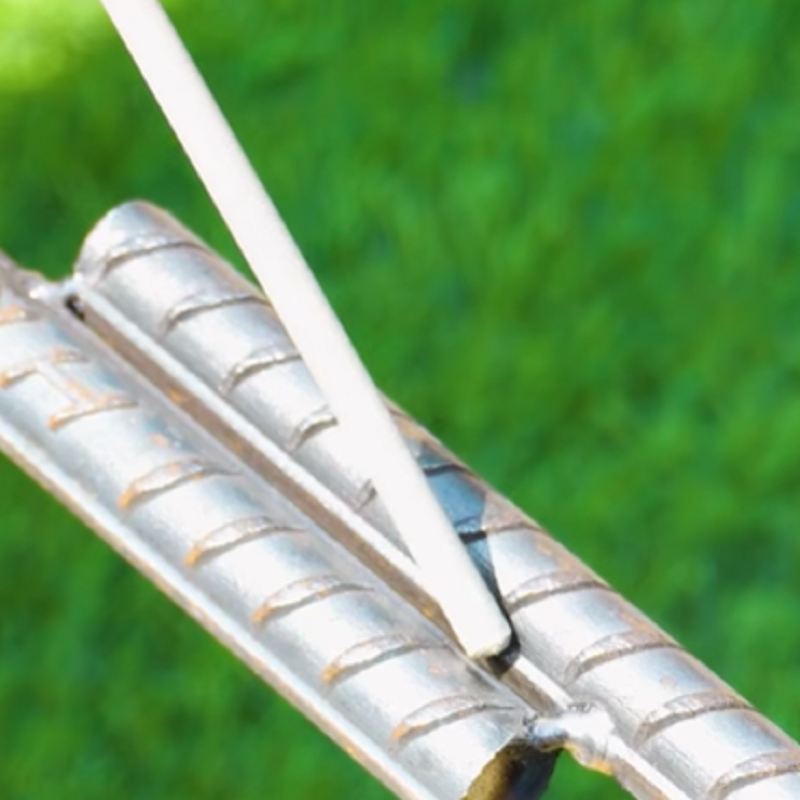
برای دستیابی به یک جوش محکم و یکنواخت، کنترل صحیح فرایند جوشکاری ضروری است.
-
طول قوس: قوس الکتریکی باید کوتاه و پایدار نگه داشته شود.
-
زاویه الکترود: زاویه مناسب باعث هدایت صحیح حرارت به محل اتصال می شود.
-
سرعت حرکت: سرعت حرکت الکترود بر شکل، عرض و اندازه گرده جوش تأثیر دارد.
-
ذوب دو طرف اتصال: فلز جوش باید به درستی با هر دو طرف اتصال پیوند برقرار کند.
-
عمق نفوذ: میزان نفوذ جوش باید مطابق الزامات طراحی اتصال باشد.
نکته مهم این است که ظاهر صاف و زیبای جوش همیشه نشان دهنده استحکام و کیفیت بالای آن نیست.
۵. شناخت عیوب رایج جوشکاری
در جوشکاری، برخی عیوب می توانند مقاومت و کیفیت اتصال را کاهش دهند. مهم ترین آن ها عبارت اند از:
-
تخلخل جوش (Porosity): ایجاد حفره های ریز بر اثر محبوس شدن گاز در فلز جوش.
-
بریدگی کناره جوش (Undercut): ایجاد شیار در لبه اتصال که می تواند سطح مقطع مؤثر آن را کاهش دهد.
-
حبس سرباره (Slag Inclusion): باقی ماندن سرباره در فلز جوش که کیفیت اتصال را تحت تأثیر قرار می دهد.
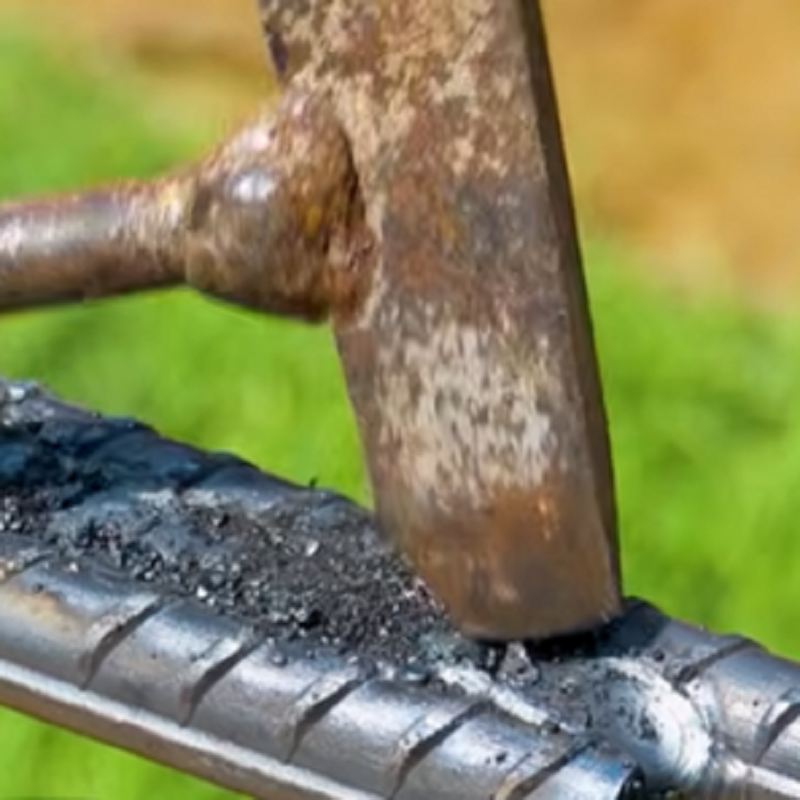
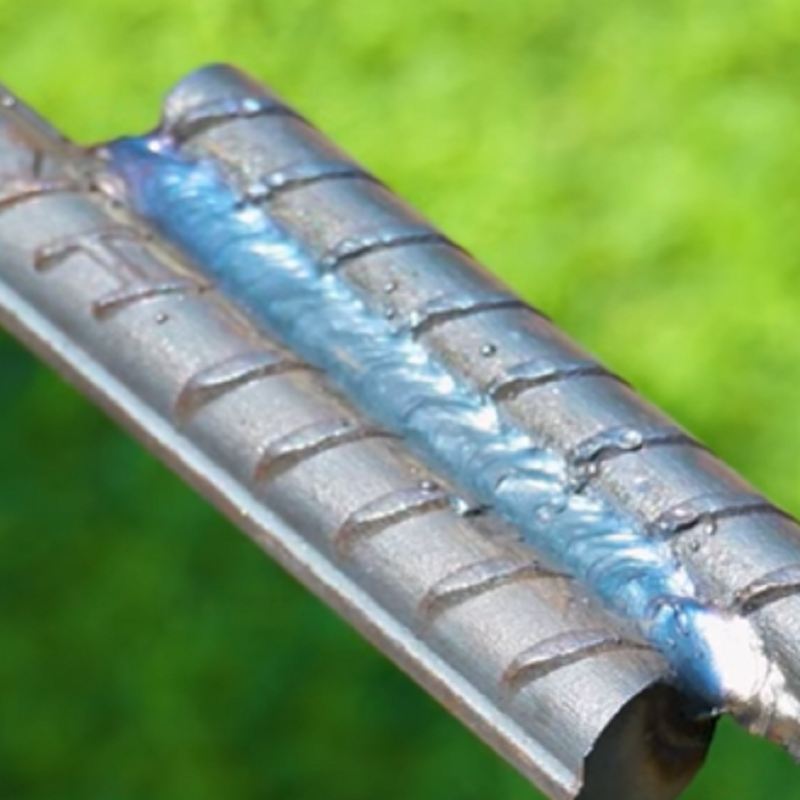
بازرسی جوش باید براساس معیارهای پذیرش استاندارد مربوط انجام شود تا کیفیت اتصال مشخص شود.
سخن پایانی
برای اجرای جوشکاری اصولی و باکیفیت باید علاوه بر مهارت فردی، به استانداردهای AWS و ISO، آماده سازی اتصال، انتخاب الکترود E6013 یا E7018، تنظیم آمپر، کنترل طول قوس، زاویه الکترود و سرعت حرکت توجه کرد. رعایت این نکات به کاهش عیوبی مانند تخلخل، بریدگی کناره جوش و حبس سرباره کمک می کند. یادگیری مرحله به مرحله این اصول، پایه ای مناسب برای افزایش مهارت در جوشکاری برق و ایجاد اتصالات مقاوم و استاندارد است.






 آموزش بافت گل سه بعدی با قلاب تونسی؛ ساخت گل برجسته و ظریف با نخ ساده
 همه چیز درباره استایل با کاپشن صورتی؛ ترکیب رنگ ها و اشتباهات رایج
 کاشت سیر در گلدان؛ از یک حبه سیر تا برداشت محصول در خانه
 عمر شارژ گوشی را با یک تنظیم ساده بیشتر کنید؛ آیا واقعاً دو برابر می شود؟
 ترکیب پنیر با خرما و مغزها | خواص، ارزش غذایی و نکات مهم مصرف
 ساخت چکش پلاستیکی فوق مقاوم با ذوب کردن بطری های نوشابه و قوطی آلومینیومی
 خواص گریپ فروت برای لاغری | روش صحیح مصرف و هشدارهای مهم
 ساخت اجاق هیزمی جمع وجور؛ یک آشپزخانه کوچک برای فضای باز
 هر ۱۰۰ کیلومتر با اتوبوس چند ساعت است؟ محاسبه زمان سفر و عوامل مؤثر
دیدگاه ها